


 首頁
食品真空包裝印刷檢測輸送線|CCD看得準,袋子先排得齊
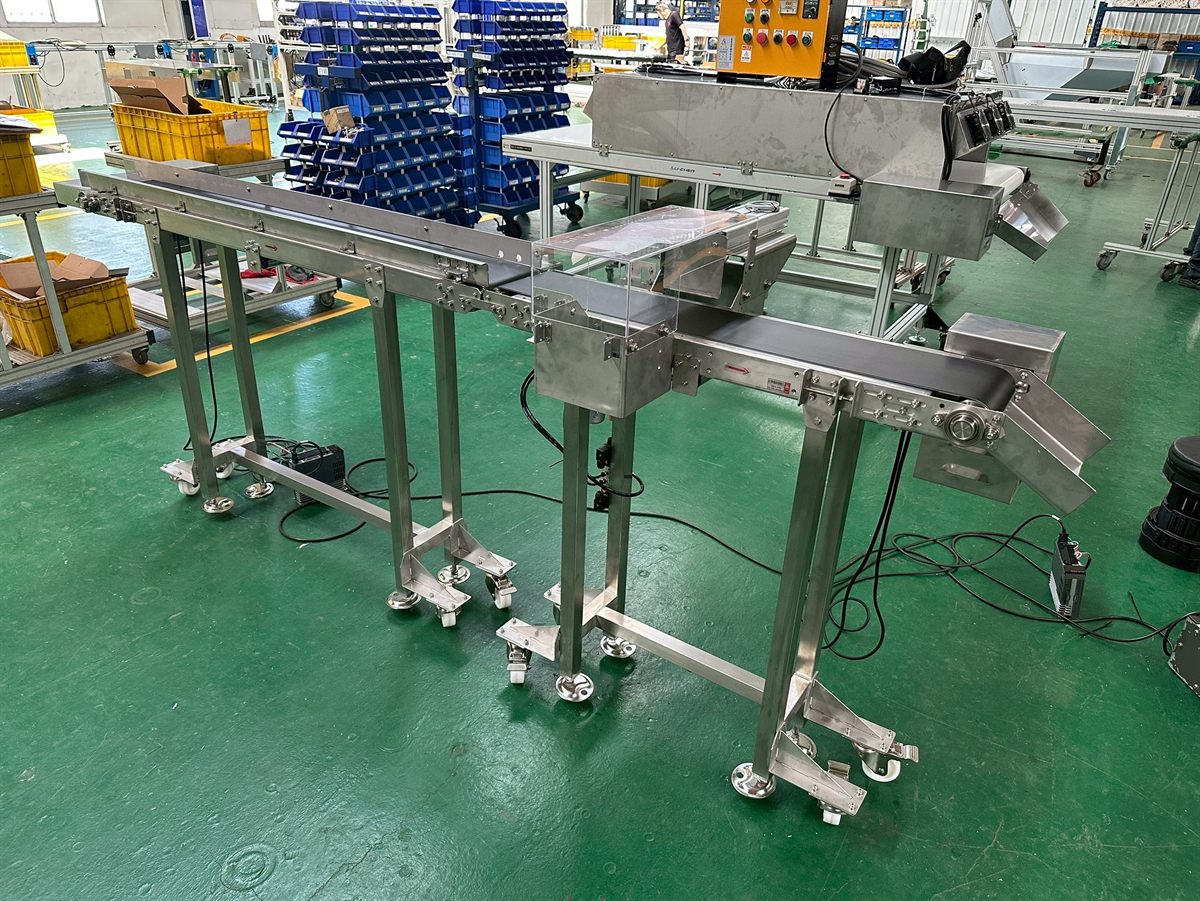
麗晨企業日前為一家食品廠完成一組真空包裝印刷檢測輸送線。產品裝進真空袋之後,袋子上的印刷要逐包檢查有沒有印好,客戶在後段用 CCD 相機判讀,判定不合格的那一包要當場從線上剔除。
很多人以為這種案子的重點在相機。其實相機只負責「看」,看得準不準,有一半取決於前面的輸送機怎麼把袋子送到它眼前;看完之後不合格的那一包要怎麼分出去,也是輸送機的事。這組設備就是為了這兩件事設計的:前段把袋子排齊、一包一包送進檢測區,後段判完立刻把 NG 品推出去。
CCD 看得準不準,一半看輸送機
相機是裝死的,它的視野就固定那一塊。袋子如果每次停的位置都不一樣、有的歪一邊、有的兩包黏在一起進來,相機要嘛找不到要看的那一行字,要嘛把兩包當成一包判。結果不是漏抓,就是把好的誤判成壞的。
所以印刷檢測線的輸送機,要先做到三件事:
・位置一致:每一包都從同一側、同一個方向進到相機底下
・一包一包分開:袋與袋之間要留距離,相機才分得出這包和下一包
・判完分得出去:相機說 NG,那一包要在下一包到之前離開線上
這三件事做好了,相機只要專心判讀;沒做好,換再貴的相機也救不回來。
本案型式
| 項目 | 內容 |
|---|---|
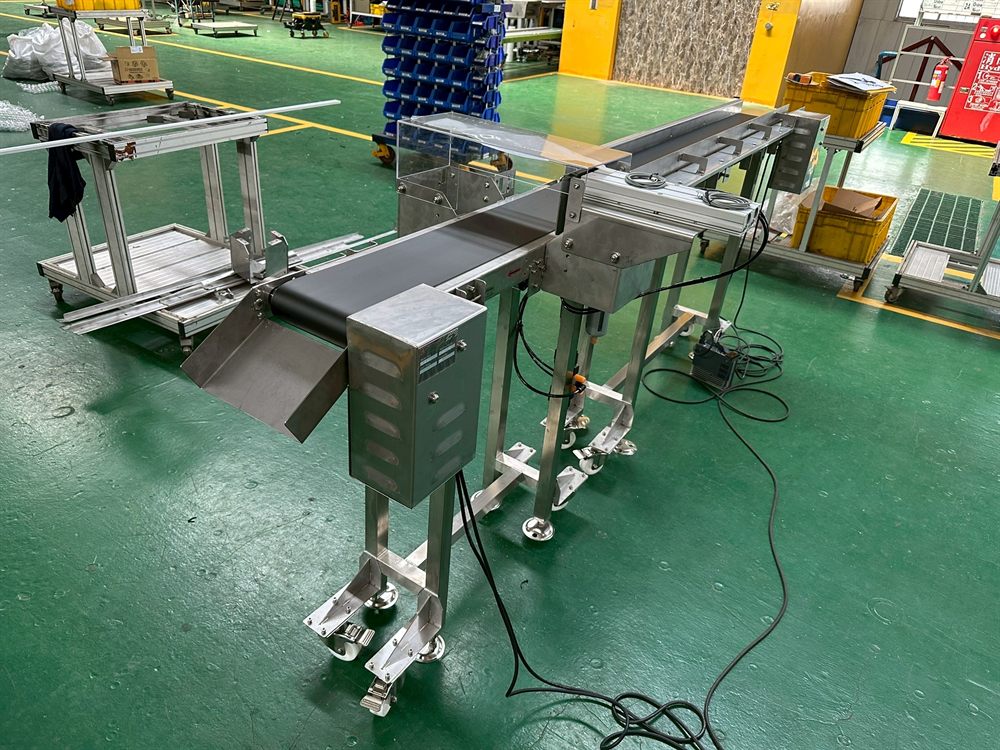
| 型式 | 不鏽鋼平面皮帶輸送機兩段組成:入料段+檢測剔除段 |
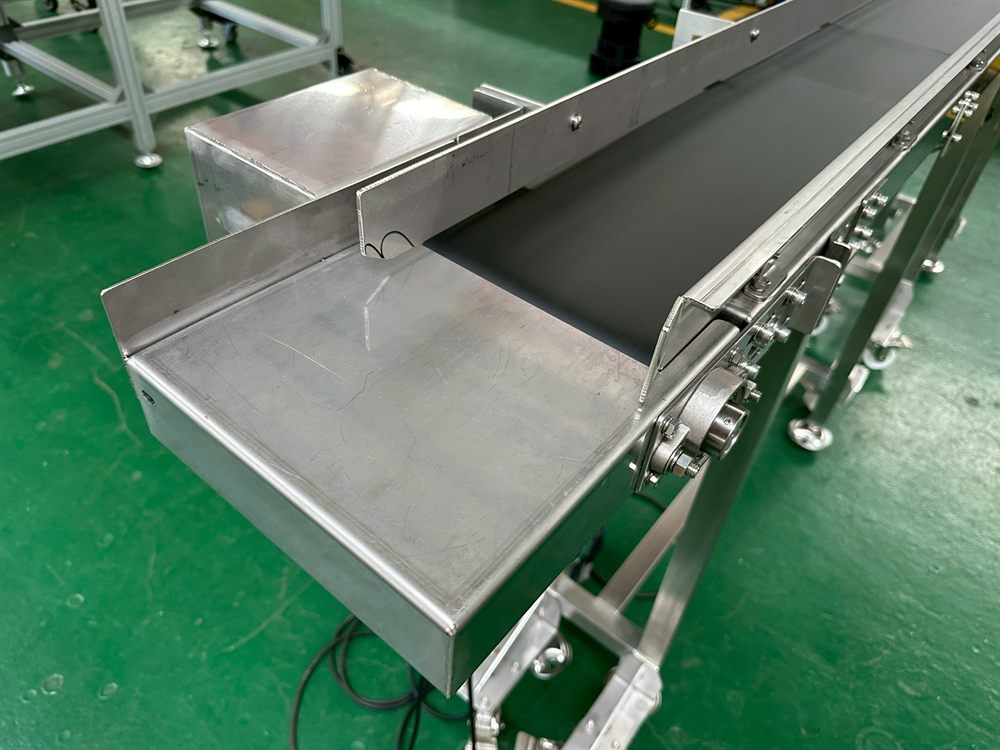
| 帶面 | 平面皮帶,入料端設承接板與靠邊導板 |
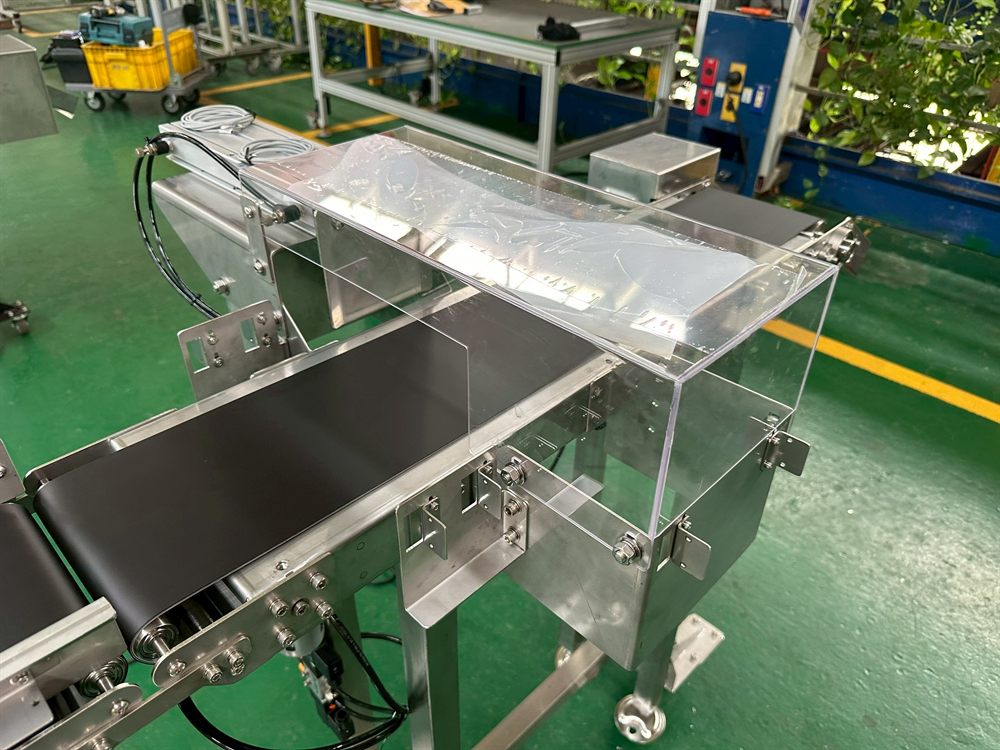
| 材質 | SUS304 不鏽鋼機身與側檔;檢測剔除區加透明壓克力護罩 |
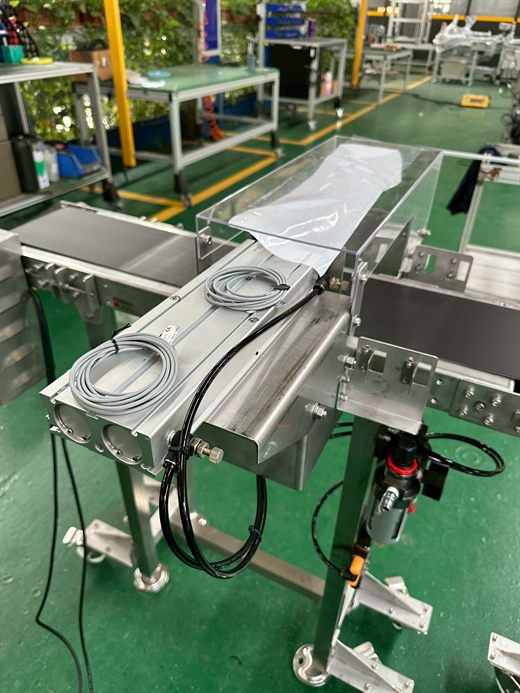
| 驅動 | 前後段各自一組減速馬達,可分開調速;NG 剔除採氣缸推料,配側邊滑槽 |
| 適用 | 真空包、袋裝、盒裝等扁平包裝品的印刷或外觀檢測,可搭配 CCD/AOI 視覺系統 |
機長、輸送面寬、機身高度與剔除方向皆依現場條件與包裝尺寸量身設計,本頁不列個案尺寸。
三個設計重點
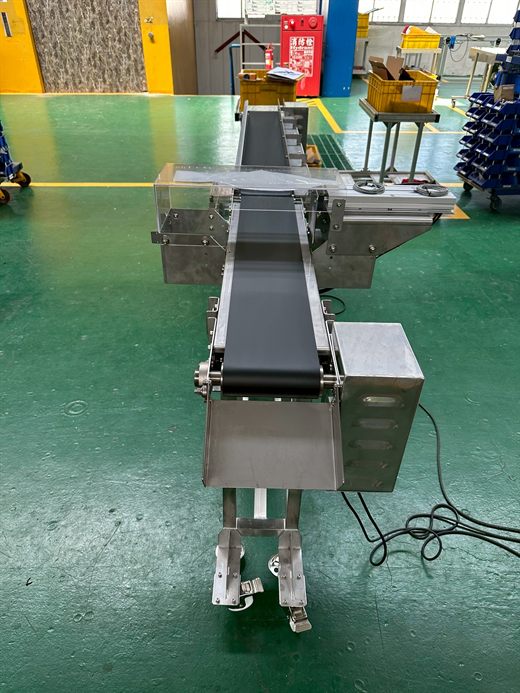
1. 入料端靠邊,每一包都從同一個位置出發。入料端做了一塊不鏽鋼承接板,作業員把袋子放上去往前一推就上了皮帶;皮帶一側的斜向導板會把袋子收到同一邊。袋子出發的位置固定了,到了相機底下的位置自然也固定。
2. 前後兩段分開驅動,速度各自調。入料段和檢測剔除段各有自己的馬達,不是一條皮帶跑到底。這樣前段可以配合人工放料的節奏,後段則依相機判讀與剔除需要的時間調整,兩段的速度差也能把袋與袋之間的距離再拉開一些。
3. 判完當場推出,NG 品不混回良品。檢測剔除段的側邊裝了一支推料氣缸,相機判定不合格時,氣缸把那一包從側面推進 NG 滑槽,良品則繼續往前走。推料區上方以透明壓克力護罩罩住,氣缸動作時手伸不進去,外面又看得到裡面的狀況。
為什麼 NG 品要「推出去」,不能只「標起來」
有些檢測線的做法是相機抓到不良就亮燈、響警報,再由人去把那一包挑出來。量少的時候還行,但產線一跑起來,人一分心、一轉身,那一包就跟著良品一起進箱了。
印刷不良的包裝一旦出貨,後面可能是整批退貨、重新貼標,甚至下架回收,代價遠比當下多推掉一包高得多。所以這組設備的設計原則是:相機判 NG,機器自己把它分開,不靠人記得。良品和 NG 品走的是兩條不同的路,物理上就不會混在一起。
剔除的方式也要看包裝來決定。真空包扁平、有一定重量,用氣缸從側面推最穩;如果是很輕的袋子或小盒,則可以改用吹氣或翻板。這些在設計階段就要跟客戶確認,事後要改,往往連機身都得動。
關於「印刷檢測輸送機」這個品項
印刷檢測輸送機(又稱視覺檢測輸送機、CCD 檢測剔除輸送線,英文 Print Inspection Conveyor)是把輸送、定位與剔除整合在一起,讓視覺系統能在產線上逐件檢查包裝印刷或外觀。常見於下列狀況:
・食品、藥品包裝上的效期、批號等印刷需要逐包確認
・原本靠人工目檢,速度跟不上產線、或容易看漏
・已經有相機或檢測系統,缺一段能配合它定位與剔除的輸送機
・不良品必須和良品物理分開,不能只靠警報提醒
輸送面寬、導板位置、段數與剔除方式(推料、吹氣、翻板)皆依包裝尺寸與檢測設備配置,機身可做不鏽鋼或鋁擠型。若檢測的是金屬零件、需要透光背光,可參考視覺檢測專用輸送系統;同樣是食品線檢測站前後的銜接,另可參考肉品精檢後不鏽鋼輸送機。
產線要加裝視覺檢測嗎?提供包裝的尺寸與重量、要檢查的位置、目前使用或預計採用的檢測設備,以及不良品要怎麼收,麗晨可為您規劃合適的入料定位與剔除配置。歡迎與我們聯絡。